domingo, 19 de febrero de 2017


SOLDADURA MIG/MAG


La soldadura MIG/MAG es una soldadura con arco eléctrico en el que un electrodo de hilo sin fin se funde bajo una cubierta de gas protector.El gas sirve como protector contra la influencia de la atmósfera del entorno.
En este procedimiento se pone el arco eléctrico entre el electrodo consumible y la pieza. La protección del proceso la hace un gas que puede ser inerte, MIG( Metal Inert Gas), o unas activo; MAG( Metal Active Gas).
La utilización de la soldadura MIG/MAG es cada vez mas frecuente el ámbito industrial debido a su alta producidad y su facilidad de automatización. La flexibilidad que tiene esta soldadura es un buen aspecto para que sea muy empleada , permite soldar espesor a partir de los 0,5 mm acero inoxidable, aluminio, cobre entre otros. La soldadura MIG/MAG es un método limpio y compatible con todas las medidas de protección para el medio ambiente.

- Procedimiento MIG:

1. Argón: El empleo de este gas  crea una buena estabilidad, debido al bajo potencial de ionización que genera. Es idóneo para soldar piezas de espesores pequeños.
2. Mezcla de argón y oxigeno( Ar 98% y O 2%): Esta mezcla mejora la fluidez, a la vez que la penetración de la soldadura.
3. Helio: Es un tipo de gas de elevada conductividad, a la vez que genera poca penetración de soldeo y cordones anchos.

- Procedimiento MAG:

1. Anhídrido carbónico( CO2): Es un gas barato por lo que puede originar un peligro como formación de hielo. Genera  un arco muy energético que consigue mayor penetración, a la vez que origina mayor cantidad de  proyecciones y salpicaduras.

2. Mezcla de argón y anhídrido carbónico( Ar 80% + CO2 20%): Genera pocas proyecciones y mayor tasa de productividad. Este tipo de gas permite una mayor facilidad de reglaje de los parámetros
de soldeo. Este gas tiene un mayor precio y ademas hay que tener un gran cuidado con las botellas de suministro 


domingo, 29 de enero de 2017

Diagrama Fe-C. Tratamientos Térmicos en los aceros.


  1. Obtención del hierro y  su uso industrial:
El hierro es el cuarto  metal de transición mas abundante en la corteza terrestres, representando un 5%. Es un metal maleable de color gris plateado y presenta propiedades magnéticas. Se encuentra en la naturaleza formando parte de numerosos minerales, entre ellos muchos óxidos y raramente se encuentra libre por ello se le someten a unos procesos de eliminación de óxidos con carbono y a un refinado para quitarle las impurezas.
Para conseguir este metal lo primero que hay que hacer es extraerlo de una mina, que suele ser subterránea, aunque actualmente también se saca de minal a cielo abierto. Después de esto, se transporta hasta la fabrica donde se mete a los altos hornos para que se haga el refinado y demás.
El hierro comercial contiene invariablemente pequeñas cantidades de carbono y otras impurezas que alteran sus propiedades. La mayor parte del hierro se utilizas en formas sometidas a un tratamiento especial, como el hierro forjado, el hierro fundido y el acero. Comercialmente, el hierro puro  se utiliza para obtener laminas metálicas galvanizadas y electro imanes.

Aqui como funciona un alto horno, donde se introduce el hierro.


    2. Producción de acero:

Se denomina acero a la aleación de hierro, carbono y otros elementos.
El acero se elabora primordialmente por la transformación del hierro fundido en forma de arrabio. La transformación del arrabio en acero se reduce a la extracción de las cantidades sobrantes de carbono, silicio, manganeso y las impurezas nocivas que contiene.
Para la transformación del arrabio a acero se utilizan dos métodos:
  • Método de los convertidores.
  • Uso de altos hornos.
Los convertidores: El método de los convertidores para la obtención del acero consiste en que a través del hierro fundido liquido cargado al convertidor, se inyecta aire, que burbujea dentro de la masa fundida y cuyo oxigeno oxida el carbono y otras impurezas.


Hay dos tipos de convertidores: 
  • convertidor con revestimiento ácido.
  • convertidor con revestimiento básico.

Con los convertidores hay dos tipos de procedimientos:
  • Procedimiento Bessemer
  • procedimiento Thomas

Los altos hornos: A diferencia de los convertidores, los hornos de producción de acero son cámaras revestidas con material refractario donde se vierte arrabio en lingotes o liquido y chatarra ferrosa, junto con otros materiales que sirven de fundentes y aportaderos de elementos necesarios para los procesos de oxidación.
En estos hornos no se inyecta aire a la masa de metal fundido como en los convertidores.

Altos hornos
  • Hornos de combustible: 
  • Hornos Martín.


  • Hornos eléctricos:
  • Hornos de arco.
  • Hornos de inducción.


     3. Clasificación de los aceros por %C:


0.85


     4. Estructuras cristalográficas del acero:


La estructura cristalina es la forma sólida de cómo se ordenan y empaquetan los átomos, moléculas, o iones.


     4. ¿Qué son los constituyentes de los aceros?
  
El acero posee diferentes constituyentes según su temperatura, concretamente, de mayor a menor dureza.

Ferrita: Es una solución sólida de carbono en hierro alfa.
La ferrita es la fase más blanda y dúctil de los aceros. La ferrita también aparece como elemento eutectoide de la perlita formando láminas paralelas separadas por otras láminas de cementita.

Cementita: Es carburo de hierro y contiene 6.67% C.
Es el microconstituyente mas duro y frágil de los aceros 

Perlita: Es el microconstituyente eutectoide formado por capas alternadas de ferrita y cementita. Esta compuesta por 88% de ferrita y el 12% de cementita, tiene el 0,8% C.
La perlita aparece en general en el enfriamiento lento de la austenita y por la transformación isotérmica de la austenita en el rango de 650 a 723ºC. 

Austenita: Es el constituyente mas denso de los aceros y está formado por una solución sólida por inyección de carbono en hierro gamma.
La cantidad de carbono disuelto, varia en 0.8% al 2%. No es estable a temperatura ambiente.

Martensita: Es el constituyente de los aceros templados, está conformado por una solución sólida sobresaturada de carbono y se obtiene por enfriamiento rápido de los aceros.
El contenido de carbono suele variar desde muy poco carbono hasta el 1% de carbono. 

Troostita: Es un agregado muy fino de cementita y ferrita que se produce por un enfriamiento de la austenita con una velocidad de enfriamiento ligeramente inferior a la critica de temple.
Es un constituyente nodular oscuro y aparece generalmente acompañado a la martensita y a la austenita.

Sorbita: Es también un agregado de cementita y ferrita. Se obtiene por enfriamiento de la austenita con una velocidad de enfriamiento bastante inferior a la critica de temple o por transformación isotérmica de la austenita.

Bainita: Es el constituyente que se obtiene en la transformación isotérmica de la austenita cuando la temperatura del baño de enfriamiento es de 250 a 500ºC.


    5. ¿Relación de los constituyentes con los granos de los aceros?

 
    6. ¿Relación de los constituyentes con los cristales de los aceros?


    7. Distintos constituyentes que se forma  en los aceros atendiendo a su %C y enfriamiento lento:


   8. ¿Relación entre tamaño y forma de grano y las características físicas de los aceros.

El tamaño de grano tiene considerable influencia en las propiedades de los metales y aleaciones por eso es de gran interés conocerlo. Así pues, podemos entender que la realización de los diferentes tratamientos térmicos tenga como principal objetivo obtener el tamaño de gramo deseado.

El tamaño de grano tiene un notable efecto en las propiedades mecánicas del metal. Los efectos del crecimiento de grano provocados por el tratamiento térmico son fácilmente predecibles. La temperatura, los elementos aleantes y el tiempo de impregnación térmica afectan el tamaño de grano.
En metales es preferible un tamaño de grano pequeño que uno grande. Los metales de grano pequeño tiene mayor resistencia a la tracción, mayor dureza y se distorsionan menos durante el temple.


    9. Tratamientos térmicos en los aceros. Influencia en las propiedades mecánicas y por tanto en los constituyentes:

El tratamiento térmico en el material es uno de los pasos fundamentales para que pueda alcanzar las propiedades mecánicas para las cuales está creado. Este tipo de procesos consisten en el calentamiento y enfriamiento de un metal en su estado sólido para cambiar sus propiedades físicas. Con el tratamiento térmico adecuado se pueden reducir los esfuerzos internos, el tamaño del grano, incrementar la tenacidad o producir una superficie dura con un interior dúctil.
Los tratamientos térmicos han adquirido gran importancia en la industria en general, ya que con las constantes innovaciones se van requiriendo metales con mayores resistencia tanto al desgastes como a la tensión. Los principales:
  • Temple: Su finalidad es aumentar la dureza y la resistencia del acero. Para ello, se calienta el acero a una temperatura ligeramente  elevada y se enfría luego mas o menos rápidamente. 
  • Revenido: Solo se aplica a aceros previamente templados, para disminuir ligeramente los efectos del temple, conservando parte de la dureza y aumentar la tenacidad.
  • Recocido: Consiste básicamente en un calentamiento hasta la temperatura de austenizacion seguido de un enfriamiento lento. Con este tratamiento se logra aumentar elasticidad, mientras que disminuye la dureza.
  • Normalizado: Tiene por objetivo dejar un material en estado normal, es decir, ausencia de tensiones internas y con una distribución uniforme del carbono.

     10. Diagramas de enfriamiento:

Los diagramas tiempo-temperatura-transformación para transformaciones isotérmicas y para transformaciones de enfriamiento continuo se usan para predecir la microestructura y dureza deseadas.


domingo, 11 de diciembre de 2016

Estructuras y Carrocerías del Vehículo


Estructuras y Carrocerías del vehículo.
  1. Tipos de Estructuras:
Cuando hablamos de estructura nos referimos al chasis, el chasis es una estructura que sostiene y aporta rigidez y forma a un vehículo. El chasis de un vehículo consta de un armazón que integra entre si y sujeta tanto los componentes mecánicos, como el motor y la suspensión de las ruedas(también la carrocería).


  • Chasis en H o escalera: El chasis de escalera es el mas antiguo de todos y el mas común. Su diseño es muy básico por lo tanto se puede fabricar en mas porque es barato. Una de sus desventajas es que hay poca profundidad a la estructura general dándole un bajo centro de gravedad. Estos tipos de chasis se utilizan en vehículos clásicos, SUV,etc.
  • Chasis-plataforma: La plataforma es un chasis aligerado que lleva el piso unido por soldadura. Los largueros y los travesaños están construidos por piezas plegadas de chapa, con mayor espesor que el resto. Esta plataforma es cara a la hora de desarrollar, por lo tanto las marcas comparten las plataformas.
  •  Chasis superleggera: El sistema superleggera consta de un marco estructural de tubos de acero de pequeño diámetro que se ajustan a una carrocería y están cubierto por paneles finos que fortalecen el marco. Este sistema permite una gran flexibilidad de diseño y de fabricación. El sistema superleggera ya no se utiliza en producción de automóviles de alto volumen por una serie de razones: En primer lugar no puede cumplir con las normas modernas de resistencia al impacto y el costo de fabricación y la corrosión galvánica entre los paneles y el bastidor también son factores prohibitivos.
  • Chasis wishbone o columnar: Este tipo de estructura fue creada por colin chapman. Utilizo un entramado en forma de columna vertebral para conectar el eje delantero al trasero. Este da la estructura necesaria para todos los componentes de trabajo. Este chasis se utiliza sobre todo en los roadsters. Este tipo de chasis tiene una desventaja, la cual es que es mu pesada y por la tanto no vale para coches deportivos y además tampoco vale para la producción en masa ya que es bastante cara de producir.

  • Chasis tubular: Este tipo de estructura es muy cara de producir, pero tiene la ventaja de ser mucho mas estable que las demás. Los chasis espaciales tubulares son construidos y diseñados principalmente para vehículos de carreras. Este tipo de marco lo utilizan marcas de alta gama como Lamborghini, Ferrari, Jaguar.
  • Chasis autoportante: También llamada monocasco. Este sistema de carrocería es el mas usado actualmente en la fabricación de automóviles por los motivos de reducción de peso, flexibilidad y coste. Casi todas las piezas de acero de las carrocerías monocasco están unidas por medio punto de soldadura aunque también hay modelos que van unidos por tornillos.


      2. Distribuciones mecánicas:

Cuando hablamos de distribución mecánica a donde se ubica el motor y que tracción tiene.


  • Posición del motor:
Delantera: Es el que se localiza por delante del eje delantero. Esta posición es la mas común de todas por su simplicidad, fabricación y el espacio que deja disponible para el habitáculo. Se suele utilizar en utilitarios y compactos, así como berlinas de tamaño medio.

Central: Es la que se encuentra o bien entre el eje longitudinal y el habitáculo o entre el habitáculo y el eje posterior. Se suele utilizar con tracción trasera pero también hay tracción total. El motor central trasero es el mas frecuente en superdeportivos. Se caracterizan por un buen reparto de pesos y buena manejabilidad.

Trasera
: Se localiza detrás del eje trasero. Se caracteriza por una conducción especial, ya que a altas velocidades el eje delantero tiene flotabilidad y el trasero grandes inercias pero con buena salida desde parado. En esta posición deja espacio en el habitáculo pero no maletero ya que iría adelante y habría poco espacio.

  • Orientación del motor:  El tipo de orientación depende si esta puesto a lo largo o a lo ancho.
Longitudinal: A principios del siglo era habitual la orientación longitudinal ya que la tracción se enviaba del motor delantero al eje trasero mediante un eje cardán. Esta posición se mantuvo hasta la generalización de la tracción delantera.
Transversal: Esta orientación permitió ahorrar bastante espacio en favor de los ocupantes y esta orientación es la mas habitual hoy en día en los vehículos. La orientación transversal también se usa en automóviles con motor tracción trasera aunque menos habitualmente, ya que la ganancia de espacio no es tan importante.

  • Tracción:
Tracción delantera: Consiste en transmitir el par generado por el motor únicamente a las ruedas del eje delantero, el mismo eje en el que se suele encontrar la dirección. En 1931 se empezó a comercializar de forma masiva la tracción delantera. 

 Tracción trasera: Es el sistema en el que la transmisión del movimiento del motor se realiza sobre las ruedas traseras. La mayoría de vehículos de tracción trasera tienen  el motor montado longitudinalmente en la parte delantera del mismo, transmitiendo el movimiento al eje trasero a través de la caja de cambios, eje de transmisión, el diferencial y los palieres traseros.

Tracción integral: Es la que mas seguridad aporta en la conducción con un mejor agarre tanto en superficies como en cualquier otro tipo de pavimentos, el propio diferencial central se encarga de absorber las diferencias de rotación entre las ruedas de uno y otro eje. 

      3. Distribuciones de volúmenes y clasificación de los vehículos en función de la misma.

El numero de cuerpos de un vehículo  puede estar gormado por uno , dos o tres volúmenes.

  • Volumen delantero: Se encuentra normalmente el grupo propulsor, dirección, suspensión etc.
  • Volumen central: Se encuentra separado del volumen delantero por una chapa llamada salpicadero. Este volumen es el habitáculo de pasajeros.
  • Volumen trasero: Normalmente, es el espacio del almacenamiento de equipajes. Sirve de anclaje al conjunto de la suspensión trasera.
En las monovolúmenes, el compartimiento que aloja el motor se introduce ligeramente en el habitáculo. La diferencia entre dos y tres volúmenes radica en la clara existencia o no de una separación permanente entre la zona de pasajeros y el maletero.


      4. Identificación de vehículos por VIN (EU, USA, Japón,...diferencias?).

El numero VIN permite la identificación segura de todo vehículo de motor. Este numero va impreso en una placa y puede ir situada en diferentes partes del vehículo, esto va a permitir proteger los robos de vehículos, manipulación o falsificación. 

  • WMI (Identificador Mundial del Fabricante): Es un código asignado al fabricante para su identificación. El código está compuesto por 3 caracteres asignados por el órgano correspondiente del país sede del fabricante.
  • VDS (Descriptor del Vehículo): Seis caracteres que proporcionan la característica y descripción general del vehículo. Los caracteres, su orden y significado son definidos por el fabricante.
  • VLS (Sección Identificadora del Vehículo): Los últimos ocho caracteres, de los cuales los últimos cuatro son cifras.


    5. ¿Que es la contraseña de homologación?

La contraseña de homologación aparece en la tarjeta ITV de los vehículos que es expedida por una estación ITV española. También aparece en el certificado de conformidad  si el vehículo es importado.

Un ejemplo: e6*93/81*0023*00

e: Significa unión europea.
6: identifica el país de homologacion, según la lista adjunta.
1 Alemania 2 Francia 3 Italia 4 Países bajos 5 Suecia 6 Bélgica 9 España 11 Reino Unido 12 Austria 13 Luxemburgo 17 Finlandia 18 Dinamarca 21 Portugal 23 Grecia 24 Irlanda.
93/81: Es la directiva de aplicación
0023: Es el numero de homologación.
00: Número de modificación o de la revisión desde la homologación inicial.


EVOLUCIÓN DE LA CARROCERÍA.

La historia del automóvil comenzó en 23 de octubre de 1769, con la primera prueba realizada por Nícolas José Cugnot sobre un carromato que disponía un motor de vapor.

En los primeros años, los automóviles tomaron como modelo los vehículos de tracción animal, conservando de estos la estructura de un chasis base sobre los que se montaban la carrocería y los elementos mecánicos.
El primer avance importante experimentado por las carrocerías fue la sustitución de los largueros de madera que formaban el chasis por unos de chapa de acero que permitían los aumentos de potencia.
Con la invención de motor de combustión interna de cuatro tiempos por Nikola August Otto en 1876 la época de motor de vapor llego a su fin.


En 1927 aparecía la primera carrocería construida con una estructura de acero, aunque algunos refuerzos de madera y a partir de los años 30 las grandes compañías de automóviles adoptaron el uso de la chapa de acero para la construcción total del vehículo, haciendo una producción masiva.
En 1934 se comercializaron los primero automóviles hechos totalmente de acero, este coche fue el Citroen Traction Avant.


Ford T
                            Citroen Traction Avant


Las carrocerías han evolucionado hacia sistemas más rígidos pero a la vez mas ligeros debido a los avances en el diseño. Esto ha dado a:
  • Una buen habitabilidad
  • Menores coeficientes aerodinámicos
  • La rigidez necesaria para tener buen comportamiento dinámico facilitando la conducción a elevadas velocidades.
  • Mayor protección del habitáculo en caso de accidente. 


lunes, 5 de diciembre de 2016

Taller de Carrocería.


El Taller de Carrocería.


  1. Espacios y necesidades:
  • Zona de recepción del vehículo: Este es lugar donde se realiza el primer diagnostico valorando los daños y un presupuesto de reparación.


  • Sala de espera para los clientes: Esta zona es bastante importante porque si un cliente llega para hacer un arreglo que no se tarda mucho, y el cliente se queda esperando a la reparación, y en la calle hace malo tiene que haber un espacio para que el cliente este cómodo y así tenga un buen trato.

  • Zona de lavado: Este espacio es bastante importante ya que el vehículo debe entregarse al cliente perfectamente limpio después de haber realizado algún tipo de intervención.


  • Zona de recambios: Es una almacén donde se encuentra una gran cantidad de piezas de repuesto nuevas de consumo habitual.


  • El almacén: Cuando se desmontan partes de un coche, no se deben de guardar en el interior del propio coche, ni tampoco alrededor porque estorbaría al hacer el trabajo, por ello se habilita un espacio para poder guardar los elementos desmontados.

  • Zona de elevadores: Es la zona de desmontaje de todas las piezas que afectan a la reparación, para verificar y para llegar a las zonas menos accesibles. Gracias a los elevadores los mecánicos no tenemos que estar agachados en suelo, ni tener que estar en una mala postura para poder arreglar algo.


  • Zona de reparación: Esta es la zona en la que se prepara la chapa para ser pintada, se quitan abollones, se lijan imperfecciones, se enmasilla, y se da una imprimación para que la pintura agarre mejor. Debe haber maquinas de extracción, ya que se genera bastante polvo.
          Hay dos tipos de box especiales: box de aluminio y box termoplástico.
  • Box de aluminio: Cada vez mas se ven coches con carrocería de aluminio, por ello se necesita un equipamiento especial, ya que a la hora de quitar la anticorrosiva, el aluminio es muy contaminante.
  • Box termoplástico: Muchos coches emplean plásticos en sus aletas, portones, defensas, etc. De esta forma se aligera el peso del coche y se mejora la absorción del impacto. Como no todos los plástico son iguales, los productos químicos que se utilizan para las reparaciones tampoco.


  • Zona de soldadura: Es el espacio destinado para soldar piezas.En esta zona hay que tener precaución y utilizar el equipamiento obligatoriamente, ya que podrías sufrir quemaduras.


  • Zona de preparación y aplicación de pintura: En esta zona se prepara y embellece la carrocería. Debe de estar separada del resto del taller.
  • Laboratorio de mezclas: En esta zona se almacenan las pinturas, productos auxiliares, y se preparan los colores necesarios para su aplicación, es una zona peligrosa por los gases tóxicos que expulsa, deberá tener dispositivos de aspiración de gases para que sea segura.
  • Zona de aplicación de pintura: También llamada cabina de pintura, aquí se embellece, pinta y seca la carrocería del coche. Estas cabinas tienen que estar totalmente limpias y tener un buen extractor de humos.  


      2. Equipamientos Auxiliares:

  • Circuito neumático: El circuito neumático es bastante necesario en un taller, ya que hay muchas herramientas que su "combustible" es el aire, por ejemplo las pistolas neumáticas, elevadores,etc. Los compresores son los crean el aire que después pasa por el circuito hasta las herramientas.


  • Instalación eléctrica: Las instalaciones eléctricas son obligatorias en cualquier taller, ya que seria imposible trabajar sin electricidad.

  • Elevadores: Son bastante útiles a la hora del desmontaje y montaje del coche, porque gracias a los elevadores no tienes que tener una mala postura o estar tirado por el suelo quitando algunas piezas.

  • Extractores de humos: Los extractores de humo son importantes para la hora de soldar o de lijar alguna piezas ya que crea humos tóxicos o polvo que no son buenos para el cuerpo.


     3.Equipamiento de seguridad:

  1. Guantes en operaciones de corte.
  2. Gafas en la utilización de la radial.
  3. Utilización de mascarilla y extractor de humos en el lijado de pintura.
  4. Protección con manta ignífuga al soldar.
  5. Careta y guantes protectores en la soldadura.
  6. Sustitución de lunas con guantes y gafas.
  7. Mascarilla en el momento del lijado de la masilla.
  8. Traje, mascarilla y guantes de látex en el momento de pintado para que no haya suciedad y quede marcada.

    4. Normativas de salud y seguridad:

En los talleres tenemos la obligación de señalar los objetos, equipos y lugares donde pueda haber peligro.

Avisan de un peligro en la zona en la que te encuentras.


Estas señales prohíben cualquier tipo de acción que pueda provocar peligro.


Estas señales obligan a los mecánicos a utilizar equipamiento adecuado para hacer la accion sin correr peligro.


Estas señales informan de donde se encuentra algún tipo de protección o prevención, además de las vías de salida en caso de incendio, explosión, etc.


domingo, 27 de noviembre de 2016

caracterisitcas de los materiales.


Características de los materiales:


  1. Tipos de materiales, clasificación por familias.
  •   Materiales metálicos: Los metales son aquellos compuestos químicos cuyas cualidades principales son: ser muy buenos conductores de calor y electricidad, mantenerse sólidos a temperatura ambiente y poseer una importante densidad. Los mas importantes son:
  • Oro: Utilizado en la electrónica, joyería y en la industria.
  • Plata: se utiliza para hacer armas blancas, electricidad, fabricación de joyas y espejos, entre otras cosas.
  • Cobre: Es utilizado para hacer ornamentos, construir radiadores y, entre otras cosas, para la producción de cables eléctricos.
  • Aluminio: Utilizado para la fabricación de tetabriks, latas papel de aluminio,espejos, telescopios, entre muchas otras cosas mas.
  • Hierro: Sus aplicaciones son pocas, entre ellas en la industria siderúrgica para alojar elementos metálicos y no metálicos.
  • Titanio: Se utiliza en la industria automotriz, militar, enérgica, naval, espacial, aeronáutica, también para joyería y decoración, entre otras cosas.


  •  Materiales no metálicos: Los no metales varían mucho en su apariencia no son lustrosos y por lo general son malos conductores del calor y electricidad. Sus puntos de fusión son mas bajos que los de los metales. Los mas importantes:
  • Hidrógeno
  • Carbono
  • Nitrógeno
  • Fósforo
  • Oxigeno
  • Azufre
  • Flúor
  • Cloro
  • Bromo
  • Yodo 
Enlaces atómicos y moleculares: Los enlaces que unen a los átomos entre si para que estos conformen moléculas. Existen tres tipos de enlaces: iónico, metalico y covalente.

  • Enlace iónico: Este enlace se da con la atracción electrostática de átomos que poseen cargas eléctricas cuyos signos son contrarios. Para que se realice este enlace, necesariamente uno de los elementos debe cederle electrones a otro. Generalmente, los enlaces iónicos se dan entre un metal que cede electrones y un no metal.
  • Enlace covalente: Los enlaces covalentes se establecen a partir del comportamiento de dos o varios electrones y no de su transferencia. De esta manera , los átomos se unen por medio de los electrones ubicados en las últimas órbitas. Suele establecerse entre elementos gaseosos no metales.

  • Enlace metálico: Es el que mantiene unidos a los átomos de los metales entre si y solo se da entre sustancias que se encuentren en estado sólido. Los átomos metálicos conforman estructuras muy compactas al agruparse muy próximo entre si.


      2. Características:


  • Tenacidad: Resistencia a la rotura o deformación ante los esfuerzos de aplicación progresiva.


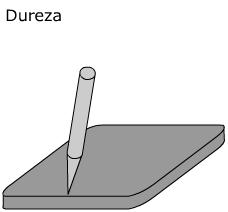
  • Dureza: Resistencia a la penetración ante la acción de una fuerza. También se entiende como dureza la resistencia de un material a ser rayado por otro.


  • Resistencia: Resistencia a la rotura ante esfuerzos bruscos o choques. Aquí vemos como un metal está resistiendo a doblarse. 


  • Elasticidad: Propiedad de recuperar la forma original tras una deformación al cesar la causa que la producía.
  • Limite elástico: Fuerza máxima de deformación que puede aplicarse a un material sin causar una deformación permanente. Deformación 0,2%


  •  Módulo de elasticidad: Sometida una muestra a un esfuerzo de tracción sufre un alargamiento, es la relación entre la tensión aplicada y la deformación producida con relación a la longitud primitiva.


  • Plasticidad: Capacidad que tienen los metales de adquirir deformación permanentes.


  • Fatiga: Cuando un elemento metálico es sometido a esfuerzos de magnitud y sentido variables, puede sufrir rotura ante cargas mucho mas pequeñas a su resistencia normal para un esfuerzo de tensión constante.


  • Fragilidad: Propiedad de los metales de romper bajo la accion de un impacto. Rotura al superar el limite elástico sin apenas deformación plástica.


  • Resilencia: Resistencia que opone un cuerpo a la rotura por choque o percusión. Es una propiedad completamente apuesta a la fragilidad.


  • Fusibilidad: Capacidad para pasar de estado solido a liquido por efecto del calor. Destacan el Sn y el Pb.


  • Conductividad Térmica: Capacidad para transmitir el calor. Se trata de una propiedad general de los metales.


  • Conductividad eléctrica: Capacidad para transmitir la corriente eléctrica. Es característica del cobre.

  • Dilatación: Capacidad para aumentar de tamaño con el calor. El Zn (cinc) es el metal con mayor coeficiente de dilatación térmica.


      3. Ensayos:


  • Ensayo de tracción: Consiste en someter a una probeta normalizada un esfuerzo axial de tracción creciente hasta que se produce la rotura de la misma.


  • Ensayo de compresión: Es un ensayo técnico para determinar la resistencia de un material o de su deformación ante un esfuerzo de compresión


  • Ensayos de dureza:
  • Ensayo Brinell: El penetrador es una bola de acero extraduro de diámetro D, que se apoya sobre la probeta a estudiar, ejerciendo sobre la misma una fuerza durante un tiempo dado.
  • Ensayo de Vickers: El ensayo es igual que el de Brinell,  un ensayo cuyo objetivo es la determinación de la superficie lateral, S, de la huella. El penetrador es una pirámide de diamante de base cuadrada, cuyo angulo en el vértice es de 136º.
  • Ensayos Rockwell: En los ensayos de dureza Rockwell, las unidades de dureza se establecen por la medida de la profundidad, e, de la huella. Se puede aplicar a todo tipo de materiales metálicos: Blandos, Duros y pequeños espesores en materiales duros y blandos.


  •  Ensayos de módulo de charpy: Son ensayos para determinar la tenacidad de un material, son ensayos de impacto de una probeta entallada y ensayada a flexión en tres puntos.