jueves, 18 de mayo de 2017

23 de marzo. Visión de un golpe en una carrocería

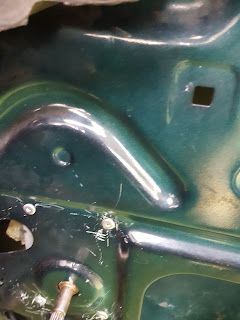
Buenas a todos,  hoy hemos metido un cogido coche para ver golpes en un carrocería. Cogimos un Ford Escort bastante trillado. Pablo comenzó hablando sobre las carrocería que llevan los coches ahora ( tema de grosor de la chapa).


Lo primero que se hizo fue dar un golpe a la carrocería para que todos pudiésemos detectar el golpe con la luz, esto se consigue poniendo justo en un lugar para poder bien el reflejo que se hace en la carrocería y que se vea perfectamente la profundidad del golpe.


Después de esto, vimos las diferentes formas de ensalzar el golpe para poder verlo bien y poder arreglarlo correctamente. Esto se puede hacer de diferentes instrumentos como es una lima, lija, etc.
En las carrocerías, los golpes se pueden clasificar según el acceso que hay, para poder arreglar el golpe, esto se mide según puedas llegar con el tass a la zona afectada: Fácil acceso, difícil acceso, sin acceso.


También estuvimos viendo como funciona el tema del remacha miento. Se hizo un agujero, justamente donde había remache, lo que básicamente fue es quitar un remache de la puerta, y colocamos un remache de flor. Antes de colocar el remache se explico los tipos de remaches que hay que son: Remache de flor, normal( 4 mm en la cabeza) y de cabeza ancha( la cabeza es de 5 mm).


Por ultimo ya fue quitar unos puntos de soldadura que se hizo taladrando y después con un cortafríos despegar las chapas.


lunes, 15 de mayo de 2017

Materiales sintéticos


  • ¿Que es un material sintético?(¿Que es sintetizar materiales?)
  • ¿A que nos referimos cuando hablamos industrialmente de materiales sintéticos?
  • Hitos históricos que marcan la vida de los materiales sintéticos
  • Materias primas para la producción de materiales sintéticos. (Origen, obtención...)

  1. ¿Que es un material sintético?(¿Que es sintetizar materiales?)


    Un material sintético es aquel producto de la "síntesis química" el cual se conseguía en el proceso de obtención de compuestos químicos partiendo de sustancias simples. Estos elementos no aparecen de forma natural en la tierra, y solo pueden ser creados de forma artificial.

    Los materiales elásticos son conocidos como polímeros, y en general han existidos en la naturaleza desde siempre, pero el hombre ha creado algunos sintéticos.
    Existen muchos tipos de materiales poliméricos diferentes que no son familiares, y que tienen gran número de aplicaciones, entre las que se incluyen plásticos elastomeros, fibras, etc... Dependiendo de sus propiedades, un polímero puede utilizarse en dos o mas de estas aplicaciones.  

    La sintetización de un material es un proceso industrial en el cual se consigue crear piezas que son complicadas de obtener por otros procedimientos. Este proceso consiste en reducir el material en polvo para luego comprimirlo en un molde a una determinada presión y calentarlo a una temperatura controlada.

    La entropia mide el grado de de desorden del sistema. La entropia aumenta al aumentar el desorden. Al aplicar un esfuerzo las cadenas se alargan y se alinean: el sistema se ordena. A partir de esto la entropia aumenta al volver las cadenas a su original enmarañamiento.


    2.¿A que nos referimos cuando hablamos industrialmente de materiales sintéticos?

    • Termoplásticos

     Es un material que a temperaturas elevadas se vuelve deformable o flexible, se derrite cuando se calienta y se endurece cuando se enfría. La mayor parte de los termoplásticos son polímeros de alto peso molecular.
    En función del grado de las fuerzas intermoleculares que se producen entre las cadenas poliméricas,
    estas pueden adoptar dos tipos diferentes de estructuras, estructuras amorfas o estructuras cristalinas.
    • Estructura amorfa: Las cadenas poliméricas adquieren una estructura liada, esta estructura amorfa es la responsable directa de las propiedades elásticas de los materiales.
    • Estructura cristalina: Las cadenas poliméricas adquieren una estructura ordenada y compacta, se pueden distinguir principalmente estructuras con forma lamelar y con forma micelar. Esta estructura cristalina es la responsable directa de las propiedades mecánicas de resistencia frentes a esfuerzos o cargas así como a la resistencia a las temperaturas de los materiales.
    -  Pueden derretirse antes de pasar a un estado gaseoso.
    -  Permiten una deformación plástica cuando son calentados.
    -  Son solubles en ciertos solventes.
    -  Se hinchan ante la presencia de ciertos solventes.
    -  Buena resistencia al fenómeno de fluencia.

    • Termoestables
    Los polímeros termoestables son polímeros infusibles e insolubles. La estructura así formada es un conglomerado de cadenas entrelazadas dando la apariencia y funcionando como una macromolécula(son moléculas que tienen una masa molecular elevada, formadas por un gran numero de átomos), que al elevarse la temperatura de esta, simplemente las cadenas se compactan mas, haciendo el polímero mas resistente. Por contra es dicha estructura altamente reticulada la que aporta una baja elasticidad, proporcionando a dichos materiales su característica fragilidad.

    -  No se pueden derretir, antes de derretirse pasan a un estado gaseoso.
    -  Generalmente no se hinchan ante la presencia de ciertos solventes.
    -  Son insolubles.
    -  Alta resistencia al fenómeno de fluencia

    • Elastomero
    Son aquellos tipos de compuestos que están incluidos no metales en ellos, que muestran un comportamiento elástico. El término, que proviene de polímero elástico, es a veces intercambiable con el término goma, que es una adecuado para referirse a vulcanizados. Los elastomeros son polímeros amorfos que se encuentran sobre su temperatura de transición vítrea de ahí esa considerable capacidad de deformación.
    Los elastomeros suelen ser normalmente polímeros termoestables pero pueden ser también termoplásticos. La elasticidad proviene de la habilidad de las cadenas para cambiar su posición por si mismas y así distribuir una cierta tensión aplicada. 
    En función de la distribución y grado de unión de los polímeros, los materiales elastómeros pueden disponer de unas características o propiedades semejantes.

    Elastomeros termoestables: Son aquellos que al calentarlos no se funden o se deforman.
    Elastomeros termoplasticos: Son aquellos elastómero que al calentarlos se deforman y se funden.

    -  No se pueden derretir, antes de derretirse pasan a un estado gaseoso.
    -  Se hinchan ante la presencia de ciertos solventes.
    -  Son flexibles y elásticos.
    -  menor resistencia al fenómeno de fluencia que los termoplásticos.


    • Hitos históricos que marcan la vida de los materiales sintéticos.
    El desarrollo de estas sustancias se inicio en 1860, cuando un fabricante estadounidense de bolas de billar, que ofreció una recompensa de 10000 dolares a quien consiguiera un sustituto aceptable del marfil natural. Uno de los que optaron al premio fue un estadounidense, quien desarrollo un método de procesamiento a presión de la piroxilina, nitrato de celulosa y una cantidad mínima  de disolvente de alcohol.
    Durante las décadas siguientes aparecieron de forma gradual mas tipos de plásticos. se inventaron los primeros plásticos totalmente sintéticos  sobre 1906 y lo comercializaron con  el nombre de baquelita.
    En 1920 se produjo un acontecimiento que marcaría la pauta en el desarrollo de materiales plásticos. El químico alemán Hermann aventuro  que estos se componían en realidad de moléculas gigantes. Las investigaciones se empezaron a iniciar para afirma esta conclusión. En las décadas 1920 y 1930 apareció un buen numero de productos nuevos.
    Uno de los plásticos mas populares desarrollados durante este periodo es el metacrilato de telio polimerizado. Este material tiene propiedades ópticas excelentes, puede utilizarse para gafas, lentes , alumbrado publico. Las resinas de poliestireno, fueron comercializadas en 1937, se caracterizan por su alta resistencia a la alteración química y mecánica a bajas temperaturas y por su muy limitada absorción  de agua. El PTFE sintetizado por primera vez en 1938, se comercializó en 1950 con el nombre de teflón. Otro descubrimiento fundamental en la década de 1930 fue la síntesis del nailon.
    Durante la II guerra mundial, ambos lados sufrieron reducciones en sus suministros de materias primas. La industria de los plásticos demostró ser una fuente inagotable.
    Durante los años de la posguerra se mantuvo el elevado ritmo de los descubrimientos y desarrollos de la industria de los plásticos. Se utilizaron otros materiales sintéticos en lugar de los metales en maquinaria. En 1953 el químico alemán karl desarrollo el polietileno y en 1954 el italiano giulio desarrollo el polipropileno, que son los dos plásticos mas utilizados en la actualidad. En 1963 los dos químicos compartieron el premio nobel de química.

    • Materias primas para la producción de materiales sintéticos. (Origen, obtención…)
    Existen dos tipos de materias primas para la obtención de los materiales sintéticos que son:

    Las materias primas naturales 

    Las materias primas sintéticas

    Los materiales sintéticos están formados por moléculas gigantes ( macromoleculas), se forman por reacciones y se forman grandes cadenas. A esto se llama polimerización.

    Polímeros naturales: provenientes directamente del reino vegetal o animal.

    Polímeros artificiales: Son el aquellas que se obtienen por medios químicos, de polímeros naturales.

    Polímeros  sintéticos: Son los que se obtienen por polimerización controlado por el hombre.


    Procesos:

    • Inyección: Este es el método mas utilizado para la producción de componentes  de automoviles. Lo que se hace es calentar el material, e inyectarlo dentro de un molde para que adquiera la forma 


    • Extrusión: EL proceso de extrusión consiste en introducir el material en un tornillo sin fin, este material se calentara y saldrá por una boquilla


    martes, 28 de marzo de 2017

    20 de marzo, segunda explicación del material de carrocería.

    Buenas a tod@s, en la clase de hoy seguimos con la explicación de herramientas de carrocería, para que sirven, como se usan, etc.
    Empezamos con los tipos de tasss.


    Como podéis ver hay bastantes tipos de tasss.
    Algunos de sus nombre son: diabolo, de cuña, 
    cara fresada, en coma, especial, etc.


    hay dos tipos de golpeos con el tass: son el golpeo directo y el golpeo falso.

    Este es el golpeo directo.


    Y este es el golpeo falso, también llamado golpe sordo.


    Después de esto nos explico la diferencia del golpeo al coger el martillo de una forma de o de otra dependiendo del martillo que se use en el momento.


    Ya por ultimo vimos los cortafríos: que se usan para cortar puntos de soldadura y demás usos...
    Ademas de los cortafríos vimos los quita grapas y las molduras.


    domingo, 19 de marzo de 2017

    16 de marzo. Parte de la explicación sobre el material de carrocería.

    buenas a tod@s, la clase de hoy comenzó con una charla sobre la actitud impartida por Pablo, esta charla trato de una historia sobre el dueño de los compresores Abac, el cual es un claro ejemplo de actitud y compromiso para el trabajo, y es una imagen que debemos coger para llegar a conseguir lo que nos propongamos. Habiendo ACTITUD se pueden conseguir mas cosas de las que nunca nos hubiésemos imaginado.
    Después de esta charla empezamos con una nueva explicación sobre un tema nuevo en este curso como es el material de carrocería. Comenzamos a ver los distintos tipos de martillos, maza y mazo  que se pueden usar en la carrocería. Depende de lo que quisiéramos hacer con el material se debe de utilizar un martillo o otro, ya que, en caso de utilizar el martillo equivoco podríamos
    fastidiar la chapa en la que estamos trabajando.

                                                               
    Aquí podemos ver bastantes martillos,mazas y mazo.


    También
    se nos ha dicho como coger un martillo para hacer golpes suaves y repetitivos en una chapa.


    Después de presentarnos los martillos nos enseño algún instrumento de carrocería como es el tassss.
    A esto lo llamaron así por que al golpearlo hacia es ruido.

    Vimos limas ( que yo nunca imagine que se utilizasen limas en una carrocería ya que la cosa es dejarla fina, pero si, si que se usan para desbastar el material) y también vimos la garlopa, que es algo parecido a la lima pero es mas basta.


    Se ve la garlopa, que es la que tiene un mango.


    Y en esta se puede ver bien las dos limas que están al lado de un tass.


    Estas dos herramientas son utilizadas para dar la linea que tienen los coches en la carroceria.


    y hasta aquí lo que se dio en la clase.

    lunes, 13 de marzo de 2017

    13 de marzo. Corta de chapa para soldadura y afilado de brocas

    Buenas a todos, hoy en la primera clase de la primera semanas del tercer trimestre he estado  trabajando la mayoria del tiempo en el aprendizaje del afilado de brocas. Hoy primero comenze cortando placas para poder soldar el proximo dia. Despues de acabar el cortado, recogi todo el material que use.
    Comenze afilar brocas por primera vez, con poco saber hice un par de malos afilados, pero en cuanto un compañero me explico como lo tenia que hacer arregle esas dos brocas que hice, quedando mas o menos bien, por lo menos cortaba.


    domingo, 19 de febrero de 2017


    SOLDADURA MIG/MAG


    La soldadura MIG/MAG es una soldadura con arco eléctrico en el que un electrodo de hilo sin fin se funde bajo una cubierta de gas protector.El gas sirve como protector contra la influencia de la atmósfera del entorno.
    En este procedimiento se pone el arco eléctrico entre el electrodo consumible y la pieza. La protección del proceso la hace un gas que puede ser inerte, MIG( Metal Inert Gas), o unas activo; MAG( Metal Active Gas).
    La utilización de la soldadura MIG/MAG es cada vez mas frecuente el ámbito industrial debido a su alta producidad y su facilidad de automatización. La flexibilidad que tiene esta soldadura es un buen aspecto para que sea muy empleada , permite soldar espesor a partir de los 0,5 mm acero inoxidable, aluminio, cobre entre otros. La soldadura MIG/MAG es un método limpio y compatible con todas las medidas de protección para el medio ambiente.

    - Procedimiento MIG:

    1. Argón: El empleo de este gas  crea una buena estabilidad, debido al bajo potencial de ionización que genera. Es idóneo para soldar piezas de espesores pequeños.
    2. Mezcla de argón y oxigeno( Ar 98% y O 2%): Esta mezcla mejora la fluidez, a la vez que la penetración de la soldadura.
    3. Helio: Es un tipo de gas de elevada conductividad, a la vez que genera poca penetración de soldeo y cordones anchos.

    - Procedimiento MAG:

    1. Anhídrido carbónico( CO2): Es un gas barato por lo que puede originar un peligro como formación de hielo. Genera  un arco muy energético que consigue mayor penetración, a la vez que origina mayor cantidad de  proyecciones y salpicaduras.

    2. Mezcla de argón y anhídrido carbónico( Ar 80% + CO2 20%): Genera pocas proyecciones y mayor tasa de productividad. Este tipo de gas permite una mayor facilidad de reglaje de los parámetros
    de soldeo. Este gas tiene un mayor precio y ademas hay que tener un gran cuidado con las botellas de suministro 


    domingo, 29 de enero de 2017

    Diagrama Fe-C. Tratamientos Térmicos en los aceros.


    1. Obtención del hierro y  su uso industrial:
    El hierro es el cuarto  metal de transición mas abundante en la corteza terrestres, representando un 5%. Es un metal maleable de color gris plateado y presenta propiedades magnéticas. Se encuentra en la naturaleza formando parte de numerosos minerales, entre ellos muchos óxidos y raramente se encuentra libre por ello se le someten a unos procesos de eliminación de óxidos con carbono y a un refinado para quitarle las impurezas.
    Para conseguir este metal lo primero que hay que hacer es extraerlo de una mina, que suele ser subterránea, aunque actualmente también se saca de minal a cielo abierto. Después de esto, se transporta hasta la fabrica donde se mete a los altos hornos para que se haga el refinado y demás.
    El hierro comercial contiene invariablemente pequeñas cantidades de carbono y otras impurezas que alteran sus propiedades. La mayor parte del hierro se utilizas en formas sometidas a un tratamiento especial, como el hierro forjado, el hierro fundido y el acero. Comercialmente, el hierro puro  se utiliza para obtener laminas metálicas galvanizadas y electro imanes.

    Aqui como funciona un alto horno, donde se introduce el hierro.


        2. Producción de acero:

    Se denomina acero a la aleación de hierro, carbono y otros elementos.
    El acero se elabora primordialmente por la transformación del hierro fundido en forma de arrabio. La transformación del arrabio en acero se reduce a la extracción de las cantidades sobrantes de carbono, silicio, manganeso y las impurezas nocivas que contiene.
    Para la transformación del arrabio a acero se utilizan dos métodos:
    • Método de los convertidores.
    • Uso de altos hornos.
    Los convertidores: El método de los convertidores para la obtención del acero consiste en que a través del hierro fundido liquido cargado al convertidor, se inyecta aire, que burbujea dentro de la masa fundida y cuyo oxigeno oxida el carbono y otras impurezas.


    Hay dos tipos de convertidores: 
    • convertidor con revestimiento ácido.
    • convertidor con revestimiento básico.

    Con los convertidores hay dos tipos de procedimientos:
    • Procedimiento Bessemer
    • procedimiento Thomas

    Los altos hornos: A diferencia de los convertidores, los hornos de producción de acero son cámaras revestidas con material refractario donde se vierte arrabio en lingotes o liquido y chatarra ferrosa, junto con otros materiales que sirven de fundentes y aportaderos de elementos necesarios para los procesos de oxidación.
    En estos hornos no se inyecta aire a la masa de metal fundido como en los convertidores.

    Altos hornos
    • Hornos de combustible: 
    • Hornos Martín.


    • Hornos eléctricos:
    • Hornos de arco.
    • Hornos de inducción.


         3. Clasificación de los aceros por %C:


    0.85


         4. Estructuras cristalográficas del acero:


    La estructura cristalina es la forma sólida de cómo se ordenan y empaquetan los átomos, moléculas, o iones.


         4. ¿Qué son los constituyentes de los aceros?
      
    El acero posee diferentes constituyentes según su temperatura, concretamente, de mayor a menor dureza.

    Ferrita: Es una solución sólida de carbono en hierro alfa.
    La ferrita es la fase más blanda y dúctil de los aceros. La ferrita también aparece como elemento eutectoide de la perlita formando láminas paralelas separadas por otras láminas de cementita.

    Cementita: Es carburo de hierro y contiene 6.67% C.
    Es el microconstituyente mas duro y frágil de los aceros 

    Perlita: Es el microconstituyente eutectoide formado por capas alternadas de ferrita y cementita. Esta compuesta por 88% de ferrita y el 12% de cementita, tiene el 0,8% C.
    La perlita aparece en general en el enfriamiento lento de la austenita y por la transformación isotérmica de la austenita en el rango de 650 a 723ºC. 

    Austenita: Es el constituyente mas denso de los aceros y está formado por una solución sólida por inyección de carbono en hierro gamma.
    La cantidad de carbono disuelto, varia en 0.8% al 2%. No es estable a temperatura ambiente.

    Martensita: Es el constituyente de los aceros templados, está conformado por una solución sólida sobresaturada de carbono y se obtiene por enfriamiento rápido de los aceros.
    El contenido de carbono suele variar desde muy poco carbono hasta el 1% de carbono. 

    Troostita: Es un agregado muy fino de cementita y ferrita que se produce por un enfriamiento de la austenita con una velocidad de enfriamiento ligeramente inferior a la critica de temple.
    Es un constituyente nodular oscuro y aparece generalmente acompañado a la martensita y a la austenita.

    Sorbita: Es también un agregado de cementita y ferrita. Se obtiene por enfriamiento de la austenita con una velocidad de enfriamiento bastante inferior a la critica de temple o por transformación isotérmica de la austenita.

    Bainita: Es el constituyente que se obtiene en la transformación isotérmica de la austenita cuando la temperatura del baño de enfriamiento es de 250 a 500ºC.


        5. ¿Relación de los constituyentes con los granos de los aceros?

     
        6. ¿Relación de los constituyentes con los cristales de los aceros?


        7. Distintos constituyentes que se forma  en los aceros atendiendo a su %C y enfriamiento lento:


       8. ¿Relación entre tamaño y forma de grano y las características físicas de los aceros.

    El tamaño de grano tiene considerable influencia en las propiedades de los metales y aleaciones por eso es de gran interés conocerlo. Así pues, podemos entender que la realización de los diferentes tratamientos térmicos tenga como principal objetivo obtener el tamaño de gramo deseado.

    El tamaño de grano tiene un notable efecto en las propiedades mecánicas del metal. Los efectos del crecimiento de grano provocados por el tratamiento térmico son fácilmente predecibles. La temperatura, los elementos aleantes y el tiempo de impregnación térmica afectan el tamaño de grano.
    En metales es preferible un tamaño de grano pequeño que uno grande. Los metales de grano pequeño tiene mayor resistencia a la tracción, mayor dureza y se distorsionan menos durante el temple.


        9. Tratamientos térmicos en los aceros. Influencia en las propiedades mecánicas y por tanto en los constituyentes:

    El tratamiento térmico en el material es uno de los pasos fundamentales para que pueda alcanzar las propiedades mecánicas para las cuales está creado. Este tipo de procesos consisten en el calentamiento y enfriamiento de un metal en su estado sólido para cambiar sus propiedades físicas. Con el tratamiento térmico adecuado se pueden reducir los esfuerzos internos, el tamaño del grano, incrementar la tenacidad o producir una superficie dura con un interior dúctil.
    Los tratamientos térmicos han adquirido gran importancia en la industria en general, ya que con las constantes innovaciones se van requiriendo metales con mayores resistencia tanto al desgastes como a la tensión. Los principales:
    • Temple: Su finalidad es aumentar la dureza y la resistencia del acero. Para ello, se calienta el acero a una temperatura ligeramente  elevada y se enfría luego mas o menos rápidamente. 
    • Revenido: Solo se aplica a aceros previamente templados, para disminuir ligeramente los efectos del temple, conservando parte de la dureza y aumentar la tenacidad.
    • Recocido: Consiste básicamente en un calentamiento hasta la temperatura de austenizacion seguido de un enfriamiento lento. Con este tratamiento se logra aumentar elasticidad, mientras que disminuye la dureza.
    • Normalizado: Tiene por objetivo dejar un material en estado normal, es decir, ausencia de tensiones internas y con una distribución uniforme del carbono.

         10. Diagramas de enfriamiento:

    Los diagramas tiempo-temperatura-transformación para transformaciones isotérmicas y para transformaciones de enfriamiento continuo se usan para predecir la microestructura y dureza deseadas.